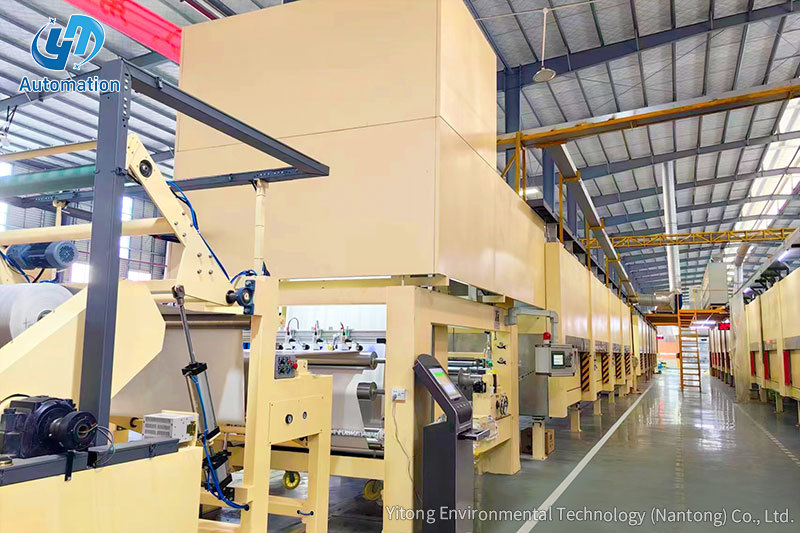
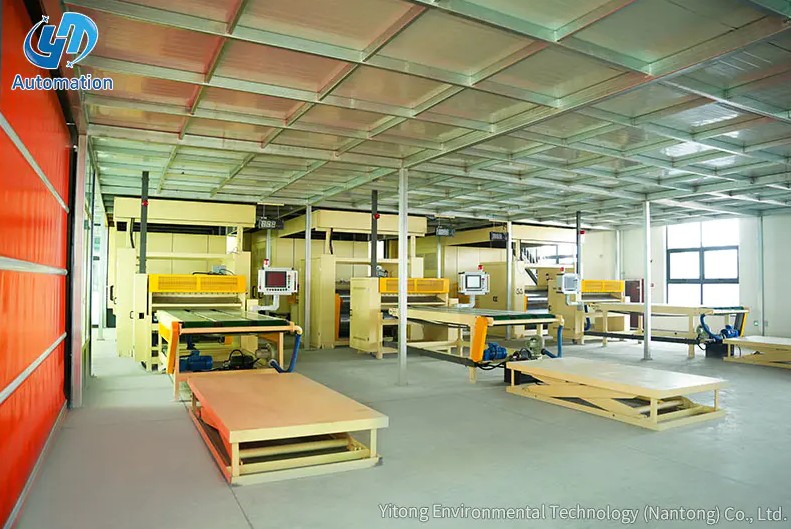
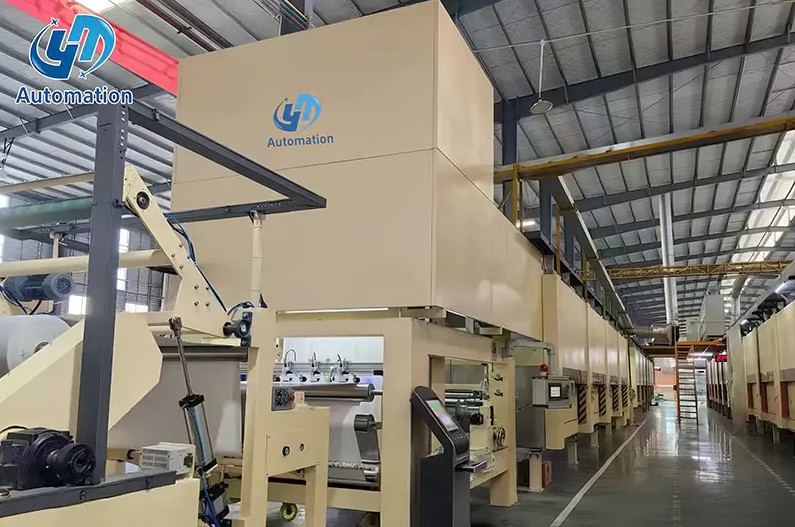
Tänk dig en impregneringslinje med hög hastighet som löper kontinuerligt under två skift. Avrullningsrullen töms, papperet är mättat och belagt och torkugnarna gör sitt jobb. Sedan når det färdiga arket slutet av linjen, där en stapel måste formas snabbt, jämnt och utan kantskador. Detta är ögonblicket då ett automatiserat staplingssystem avgör om hela linjen kan hålla sin utlovade produktion.
Slutsatsen är okomplicerad: automatisering bör utvärderas när linjehastigheten överstiger den bekväma takten för manuell hantering, eftersom stackfel och upprepade lyft är vanliga källor till senare produktionsförluster. Avsnitten nedan täcker arbetssekvensen, komponentval, prestandaindikatorer och integrationsöverväganden. Varje avsnitt använder typiska produktionsdata för att göra jämförelsen mer konkret.
Ett automatiserat staplingssystem är en programmerbar enhet som tar emot paneler eller ark från en matningstransportör och placerar dem i en snygg hög, pall eller magasin. Det kan vara en portalram med vakuumlyftare, en enkolonnrobot med gripare eller en lyftplattform som samverkar med en transportör. Den röda tråden är att sekvensen styrs av en PLC eller industriregulator, inte av en operatör. Systemet använder sensorer för att upptäcka materialet, en positioneringsmekanism för att flytta det och en styrenhet för att koordinera rörelsen med uppströmslinjen. Dessa system används överallt där platta produkter måste staplas snabbt utan att skada ytan.
Driftsekvensen följer samma logiska mönster på nästan alla maskiner. En sensor vid inmatningen känner av arkets framkant och bredd. Styrenheten beräknar sedan målpositionen baserat på det förinställda stackmönstret. Vakuum- eller gripsystemet lyfter plåten och den rörliga axeln bär den till släpppunkten. Mönstret bibehålls genom att justera avsättningspunkten för varje cykel. Slutligen kontrolleras stapelhöjdsmåttet efter ett förinställt antal stycken.
Tidpunkten är kritisk. Om regulatorn väntar för länge mellan cyklerna stannar uppströmsledningen. Om den rör sig för snabbt kan plåten svaja och landa offset. Det är därför styvheten på ramen, greppytan och accelerationsprofilen spelar lika stor roll som maxhastigheten.
Olika linjehastigheter, panelstorlekar och golvlayouter leder till olika konfigurationer. Rätt val handlar inte om varumärkespreferens utan om vilken kinematisk layout som ger den kortaste cykeln med acceptabel kostnad. Tabellen nedan jämför de vanligaste typerna som finns i kartong- och pappersbearbetningslinjer.
| Systemtyp | Huvudaxelns rörelse | Typisk tillämpning | Cykeltidsintervall |
|---|---|---|---|
| Panelstaplare av portaltyp | Överliggande X- och Z-axlar | Breda paneler, möbelskivor | 12-18 s per cykel |
| Enkolumn robotpallastare | Roterande arm med gripare | Kompakta utrymmen och varierande mönster | 15-25 s per cykel |
| Lyft- och staplingsplattform | Vertikallyft plus transportör | Dekorativa pappersstaplar, impregneringslinjer | 20-35 s per cykel |
| Transportörsbaserad staplare | Horisontell överföring med pålmagasin | Ljusa ark och genomgående linjer | 25-45s per cykel |
 Staplingsplattform med 3 tons kapacitet för dekorativa papperslinjer Denna staplare i plattformsstil presenteras som ett praktiskt val för dekorativa papperslinjer, och erbjuder en 3-tons lyftkapacitet som stöder enklare integration med befintliga PLC-kontrollerade produktionssystem. Visa produkt →
Vid jämförelse av typer är den nominella hastigheten endast en utgångspunkt. Den verkliga cykeltiden beror på arkets vikt, grepptillförlitlighet och hur snabbt PLC:n kan kommunicera med uppströmstorken eller fräsen. En staplare i plattformsstil blir ofta förstahandsvalet för dekorativt papper eftersom den är enklare att integrera. Om produktsortimentet senare går mot större brädor kan ett portalsystem bli ett bättre alternativ på lång sikt.
När du väl känner till rörelsemönstret är nästa steg att jämföra siffror snarare än katalogfoton. Tre mått har den starkaste effekten på produktiviteten: cykeltid per ark, högkvalitet på full höjd och hur mycket operatörens uppmärksamhet som krävs. Diagrammet nedan visar typiska indexerade prestanda när en automatisk staplare av portaltyp ersätter manuell stapling på en kontinuerlig linje.
De indexerade värdena är baserade på verkliga produktionsobservationer. Manuell stapling är inställd på 100 som en gemensam baslinje. Automatiserad stapling når vanligtvis 140 eller mer för bearbetningshastighet. Stackkvaliteten förbättras eftersom varje cykel använder samma koordinater och tryck. Även när det gäller arbetseffektivitet kan den automatiserade linjen köras med en operatör istället för flera. Detta betyder inte att varje maskin kommer att leverera dessa siffror, men de visar vilken typ av lucka ett välintegrerat system kan skapa.
En enda ögonblicksbild av prestanda är användbar, men trenden över ett skifte är viktigare. Manuell stapling tenderar att minska efter den tredje timmen, speciellt med höga styckevikter. Ett automatiserat system upprätthåller en nästan platt uteffektkurva. Linjediagrammet nedan jämför antalet ark staplade per timme i slutet av varje timme i ett typiskt åttatimmarsskift.
Linjediagrammet illustrerar ett välbekant mönster. Den automatiserade linjen stannar mellan 44 och 47 cykler per timme under hela skiftet. Den manuella linjen börjar vid 38 cykler men sjunker under 30 efter den fjärde timmen. Trötthet, förfriskningar och press för att hålla takten bidrar till kurvan. För en tvåskiftsoperation når det ackumulerade gapet cirka 80 ark per rad. Detta är anledningen till att genomströmningsanspråk baserade på korta tester ofta överdriver manuell prestanda.
Nästa jämförelse fokuserar på genomsnittlig cykeltid per stack. En kortare cykel ger linjen en bredare marginal när torktumlarens effekt ökar. Stapeldiagrammet nedan jämför manuell stapling, en lyftplattform, en pallastare med en kolumn och en portalstaplare under liknande arkdimensioner.
De vertikala staplarna visar cykeltiden i sekunder per stack. Manuell hantering tar ungefär 45 sekunder eftersom operatören måste rikta in, växla och stanna mellan arken. En lyftplattform minskar detta till cirka 28 sekunder genom att hjälpa den vertikala rörelsen. Enkolumns palletiserare förbättrar värdet till 22 sekunder, medan system av portaltyp når 18 sekunder under gynnsamma förhållanden. Avvägningen är att snabbare maskiner vanligtvis har ett större fotavtryck och högre investering. Att välja rätt system beror på hur många sekunder som verkligen är värt att spara i din produktionskostnad.
Det bästa staplingssystemet är inte alltid det snabbaste. Om linjen går med måttlig hastighet och fabriken har begränsad golvyta, kan en kompakt lyftplattform leverera den effekt som krävs med lägre installationsrisk. Om produktsortimentet inkluderar stora brädor och komplexa stapelmönster ger en portalstaplare mer flexibilitet. Radardiagrammet nedan jämför två vanliga alternativ över fem urvalskriterier: integrationsansträngning, nyttolastkapacitet, flexibilitet, utrymmeseffektivitet och kostnad. En högre poäng betyder att alternativet är lättare eller starkare i den dimensionen.
Radardiagrammet avslöjar varför det inte finns någon universell vinnare. Lyftplattformen får mycket höga poäng på integration och kostnad, vilket gör den till ett säkert val för befintliga impregneringslinjer. Gantrystaplaren vinner på nyttolastkapacitet och flexibilitet, vilket är viktigt när panelstorlekar ändras ofta. Utrymmeseffektiviteten är nära eftersom båda formaten kräver en utmatningszon. Rent praktiskt bör beslutet börja med utbudet av arkstorlekar och tillgängligt takhöjd. Efter att dessa begränsningar är tydliga löser poängen vanligtvis argumentet snabbt.
Ett automatiserat staplingssystem kan planeras som en del av en ny linje eller eftermonteras på en befintlig. Den enklaste vägen är att välja utrustning som matchar transportörens höjd och styrsignaler för din nuvarande linje. Enheter som en lyft- och staplingsplattform passar bra efter utmatningen av en tork- eller skärsektion, eftersom de ersätter den manuella pallpositionen med ett kontrollerat vertikalt slag. För att flytta bort den färdiga stapeln kan en transportörplattform anslutas till linjestyrenheten. När sekvensen hanteras av en PLC blir staplaren en annan axel i produktionsprocessen snarare än en oberoende maskin. Med mindre manuella ingrepp uppnår hela raden en mer konsekvent rytm.
Uppströmsutrustning påverkar stackkvaliteten mer än de flesta köpare förväntar sig. Om traktorn eller utfodringsenheten skapar ens en liten hastighetsvariation, kommer stapelkanterna inte att hålla sig jämna. Utformningen av inmatningstransportören, skärlängden och greppområdet måste alla diskuteras med utrustningsleverantören. Du kan granska en detaljerad diskussion om hur dragenheter påverkar den totala effektiviteten i vår analys av traktorns effektivitet . Samma logik gäller för transportörplattform som bär bort den färdiga stapeln. En välmatchad uppsättning komponenter är det som skiljer en snabb linje från en jämn linje.
Ett automatiserat staplingssystem är en logisk investering när manuell hantering begränsar kapaciteten i en produktionslinje. Börja med att mäta aktuell cykeltid, stackkvalitet och operatörskostnad. Jämför sedan typerna och prestandadata som behandlas i den här guiden. Utrustningen bör väljas för att passa de verkliga panelmåtten, tillgängligt golvyta och styrarkitekturen för din linje. När dessa punkter är anpassade betalar automatiseringen sig själv genom högre genomströmning, bättre stackjustering och lägre arbetstryck.
Kontakta oss
Rekommenderade produkter
Låt oss komma in
Röra
Yitong Environmental Technology (Nantong) Co., Ltd är en tillverkare som specialiserat sig på impregneringsutrustning.
Kontakta oss
Phone: +86-19555016088
Email: [email protected]
Add:Söder om Haiyan Road, väster om Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Kina