I slutet av många impregnerade dekorativa papperslinjer döljer sig ett problem i vanlig syn. Avrullaren matar rent, impregneringsstationen applicerar harts jämnt och torkdelen håller en stabil temperaturkurva. Då avslutar synkronskäraren sin cykel och färdiga ark anländer till staplingspunkten snabbare än ett manuellt team kan hantera. Radhastigheten som är tryckt på maskinens namnskylt är inte längre den verkliga produktionshastigheten. Staplingsstationen har blivit flaskhalsen, och varje förlorad minut finns kapacitet som linjen aldrig kan återhämta sig. För bruk som bearbetar industriellt dekorativt baspapper är beslutet att automatisera denna station ett beslut om verklig produktion, inte om bekvämlighet.
En automatiserad staplingsstation tar emot skurna ark från skäraren eller den sista transportörsektionen, riktar varje ark mot fasta referenskanter och placerar varje ark på en lyftplattform som sänks automatiskt när stapeln växer. Hela cykeln upprepas utan kontinuerlig operatörsåtgärd, varför stationen bäst förstås som en mekanisk ersättning för det långsammaste manuella jobbet i linjen. En väldesignad station utför fem steg i en fast sekvens:
Stationer av detta slag används på linjer som producerar hartsimpregnerat dekorpapper, där den härdade ytan inte får skrapas eller friktionsmärkas under hanteringen. Den mekaniska designen måste förhindra glidkontakt mellan arken, varför inriktning och överföringstoleranser har lika stor betydelse som hastighet.
Den totala linjeutgången bestäms av det långsammaste delade steget, och i de flesta dekorativa pappersväxter är det steget stapling. En synkronskärare kan producera 25 till 35 ark per minut vid normal linjehastighet. Ett manuellt staplingsteam med två personer, även med regelbunden rotation, klarar sällan mer än 9 till 10 ark per minut under ett helt skift. Utgångsgapet mellan skäraren och staplaren är vanligtvis större än gapet mellan något annat par på varandra följande maskiner.
Stapeldiagrammet jämför typisk staplingsgenomströmning för tre driftslägen. Manuell stapling når en topp med nio ark per minut när två erfarna arbetare roterar regelbundet. Ett halvautomatiskt arrangemang med assisterat lyft når cirka 18 ark per minut. En helautomatisk station klarar 30 ark per minut utan pauser för trötthet eller växlingsrotation. Över åtta timmar motsvarar det gapet mer än 10 000 ark per skift på en linje som håller skäraren helt matad. Staplingsstationen måste därför dimensioneras efter skärets klassificering, inte efter vad två par händer kan tåla.
Tillförlitligheten hos en automatiserad staplingsstation beror på fem mekaniska och kontrollsystem som fungerar inom en kort cykeltid. Varje komponent har en specifik tolerans som avgör om stationen kan följa fräsen timme efter timme utan att stopp eller kantskador.
| Komponent | Funktion | Vad ska verifieras |
|---|---|---|
| Mottagande transportör | Bär varje ark från skäraren till inriktningsområdet med en kontrollerad hastighet | Hastighetsintervallet matchar skäreffekten och remmaterialet repar inte plåten |
| Sidojusteringsanordning | Trycker varje ark mot referensstopp för att skapa en konsekvent kant | Positioneringstolerans inom 1 mm och en cykeltid under 1,5 sekunder |
| Lyft- och överföringsmekanism | Flyttar det justerade arket till stapeln utan att glida | Jämn vertikal rörelse och ingen dragning som skulle markera hartsytan |
| Staplingsplattform | Stöder den växande stapeln och sänks automatiskt | Maximal stapelhöjd och vikt matchar buntstorleken och gaffeltruckens åtkomst |
| PLC styrsystem | Koordinerar sekvensen, räknar ark och kommunicerar med linjen | Kompatibilitet med befintliga linjesignaler och enkel receptbyte |
När du utvärderar en leverantör, fråga skriftligt efter positioneringstoleransen, cykeltiden per slag och maximal stapelvikt. Dessa tre siffror avgör om stationen kan hålla jämna steg med din fräs under en hel produktionsmånad. Yitong bygger lyft- och staplingsplattform som en fristående enhet, så att den kan ersätta en manuell staplingspunkt utan att ändra resten av linjen.
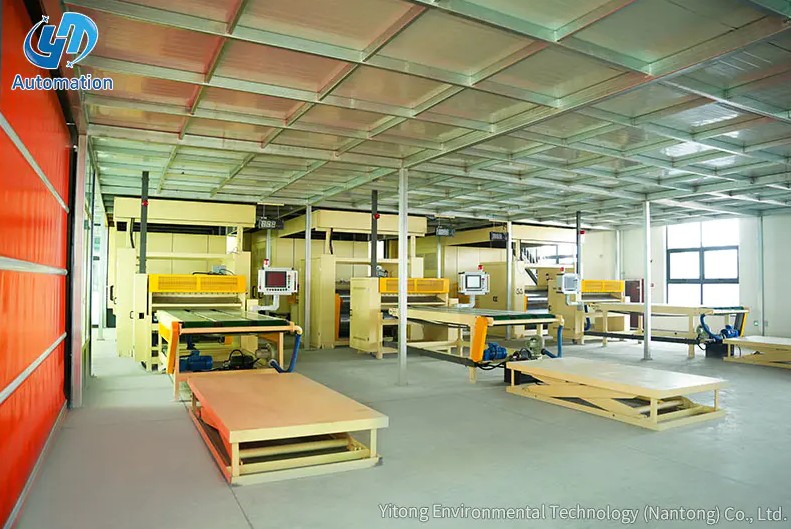
 Staplingsplattform för impregnerat dekorativt papper med 3-tons lyftkapacitet Denna fristående lyft- och staplingsenhet klarar upp till 3 ton, vilket gör den till en praktisk uppgradering för manuella staplingspunkter. Den paras ihop med befintliga linjer och stöder skärhastigheten samtidigt som tolerans, cykeltid och stapelviktskriterier beaktas. Visa produkt →
Rätt val beror på skiftstruktur, plåtvolym och hur mycket variation golvet tål. En anläggning som kör korta anpassade beställningar kan motivera manuell stapling längre än en anläggning som kör tre skift av standardformat. Jämförelsen nedan är en praktisk utgångspunkt.
| Kriterium | Manuell | Halvautomatisk | Automatiserad station |
|---|---|---|---|
| Operatörer per skift | 3 | 2 | 1 |
| Uthållig genomströmning | 8 till 10 ark per minut | 15 till 20 ark per minut | 25 till 35 ark per minut |
| Stackkonsistens | Beror på operatören | Måttlig | Hög och repeterbar |
| Skaderisk | Stiger med trötthet | Måttlig | Låg och stabil |
| Initial investering | Inga | Låg till medium | Högre |
| Passar bäst för | Korta körningar och låg effekt | Linjer med medelstor volym | Kontinuerlig produktion i hög volym |
Linjediagrammet visar hur plåtskador utvecklas under ett åtta timmars skift. Den orange linjen representerar manuell stapling, som börjar under en procent och klättrar förbi sex procent när tröttheten ackumuleras. Den blå linjen representerar en automatiserad station som håller en konsekvent hastighet under en halv procent från den första timmen till den sista. Den stigande trenden för manuell drift kommer från långsammare reaktioner och upprepade rörelser nära slutet av skiftet. För producenter som graderar färdiga plåtar påverkar denna skillnad direkt produktionen av första klass. Skadekurvan har ofta mer ekonomisk betydelse än märkskyltens linjehastighet.
Radardiagrammet jämför manuell och automatiserad stapling över sex driftsdimensioner. Automatiserad stapling ger högre poäng i hastighet, konsistens, operatörssäkerhet och golvytaseffektivitet, eftersom stationen använder ett kompakt fotavtryck och inte behöver någon tillfällig förvaring runt arbetsområdet. Manuell stapling förblir starkare i flexibilitet, eftersom en person kan anpassa sig till oregelbundna arkstorlekar utan programändring. Enkel integration är den enda dimensionen där manuell manövrering verkar enklare, eftersom den inte behöver något kontrollgränssnitt med fräsen. Den övergripande formen förklarar varför de flesta nya dekorativa papperslinjer anger en automatiserad station även när den första offerten är högre. Den verkliga avvägningen är övergångsdisciplin och kontrollplanering, inte mekanisk förmåga.
Matcha stationen till ditt verkliga arkstorleksområde och stackcykel, inte bara till den nominella linjehastigheten. En station som är dimensionerad för en maximal arklängd på 2800 mm kommer att fungera dåligt om ditt vanligaste format är 1400 mm och receptet ändras varannan timme. Checklistan nedan täcker de punkter som orsakar mest problem efter installationen.
Det vertikala stapeldiagrammet jämför antalet operatörer som krävs per skift för tre arrangemang. En manuell station upptar vanligtvis tre personer, två vid stapeln och en alternerande vid inmatningen. En halvautomatisk station behöver två operatörer som övervakar och assisterar vid formatändringar. En automatiserad station körs med en operatör, och i många anläggningar övervakar den personen även skäraren och utloppsområdet. På tre skift är skillnaden mellan manuell och automatiserad bemanning sex personer per dag. Där det är svårt att hitta kvalificerade linjearbetare, avgör ofta detta personalgap investeringen.
De flesta problem med automatiserade staplingsstationer dyker upp efter installationen, inte under försäljningsdiskussionen. Följande misstag dyker upp upprepade gånger på dekorativa papperslinjer och kan undvikas med en strängare specifikation.
Ett annat vanligt problem är att köpa en station med fel referenskant för den befintliga planlösningen. Bekräfta operatörssidan, utloppssidan och underhållsavståndet innan den slutliga ritningen godkänns.
En automatiserad staplingsstation är en av de snabbast betalande investeringarna i en dekorativ papperslinje eftersom den tar bort den vanligaste flaskhalsen utan att ändra uppströmskemin eller torkprofilen. För bruk som utvärderar sina alternativ är att börja med en staplingsplattform och sedan expandera till en komplett linje ofta den lägre riskvägen. Yitongs fabrikskapacitet täcker både den fristående stationen och hela impregneringslinjen, med ett kumulativt rekord på mer än 1 000 projektfall. En station som matchar skäraren, arkformatområdet och skiftstrukturen kommer att skydda linjeutgången som uppströmsmaskiner redan har betalat för.
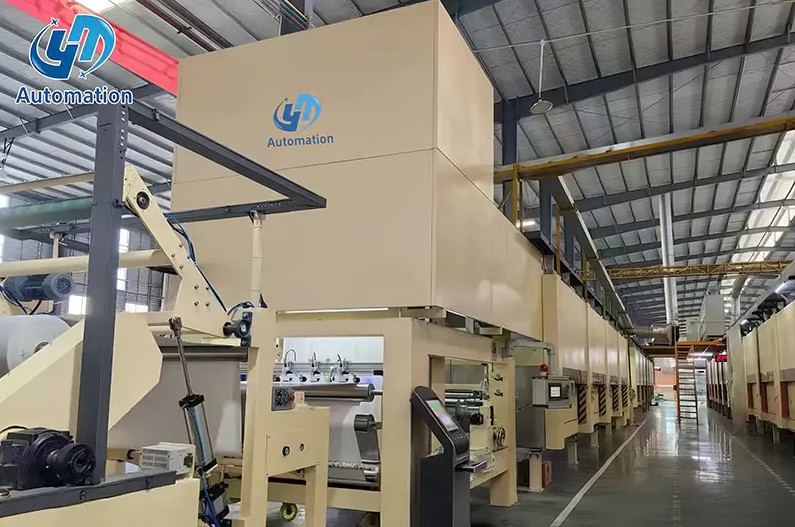
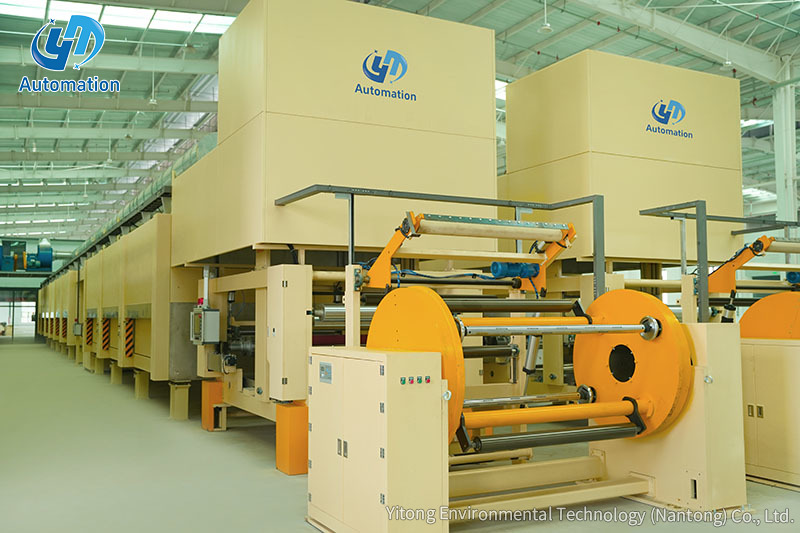 Enstegsimpregneringslinje för melaminpappersproduktion Denna horisontella impregnerings- och torklinje täcker avlindning genom hisstapling och erbjuder energibesparingar via en permanentmagnetmotor och värmeåtervinning. Den passar högtrycks-melaminskivor, speciellt papper med bottenskikt, med jämn beläggning. Visa produkt →
Kontakta oss
Rekommenderade produkter
Låt oss komma in
Röra
Yitong Environmental Technology (Nantong) Co., Ltd är en tillverkare som specialiserat sig på impregneringsutrustning.
Kontakta oss
Phone: +86-19555016088
Email: [email protected]
Add:Söder om Haiyan Road, väster om Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Kina